
À quoi sert un audit
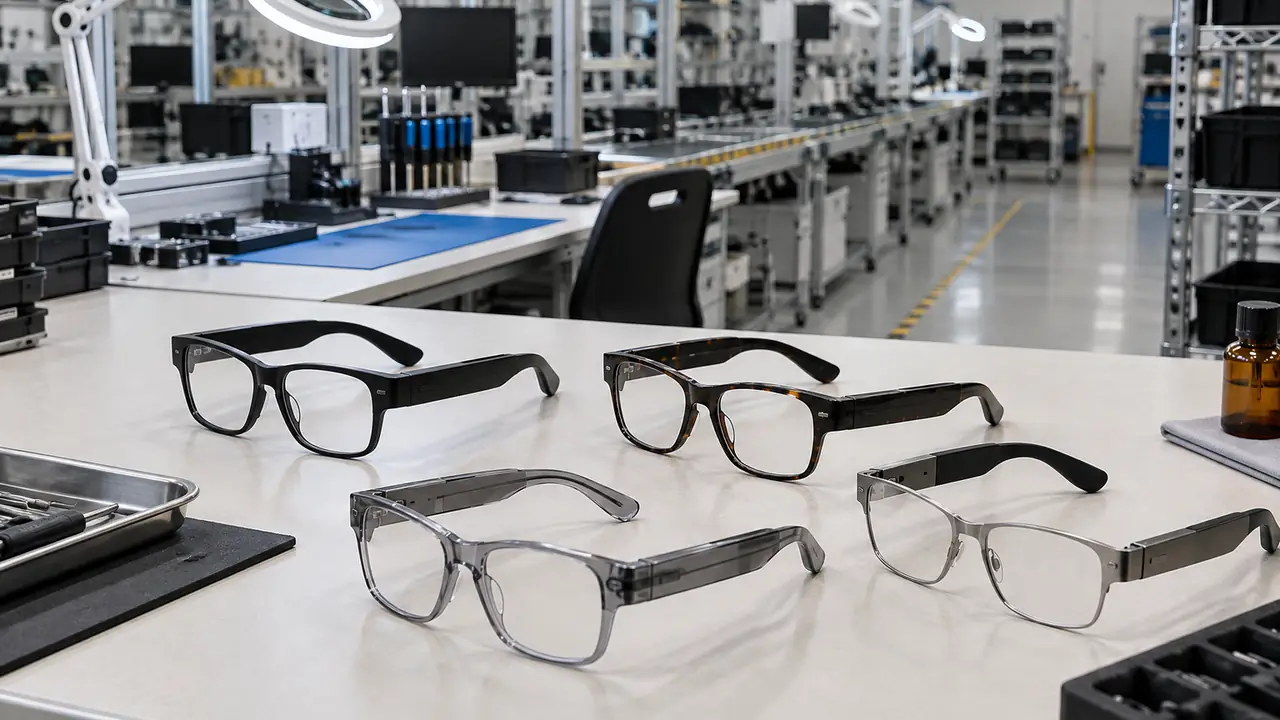
Une usine de lunettes connectées est à la fois un atelier de lunetterie et une ligne d’électronique. De nombreux fournisseurs sont solides dans l’une des deux moitiés et achètent l’autre, ce qui ne pose pas de problème tant que l’acheteur sait quelle moitié est réalisée en interne et laquelle est sous-traitée. L’audit du bureau répond à trois questions avant l’approbation des échantillons : quels procédés l’usine exploite elle-même, si les équipements et les contrôles sont adaptés à un objet connecté portable doté de petites cellules et d’une radio, et si les registres existent pour remonter un défaut jusqu’à un poste et une date. Templora ne possède pas de production ; l’audit est la voie par laquelle une usine entre dans le réseau d’usines partenaires vérifiées pour un programme donné, et il est renouvelé lorsque le périmètre d’un programme change.
Les équipements sont décrits dans les notes d’audit par leur capacité et leurs paramètres plutôt que par leur fabricant, car ce qui compte pour un acheteur est ce qu’un poste peut mesurer et tenir, et non le nom inscrit sur le boîtier.
La liste de contrôle par domaine
| Domaine | Ce que vérifie le bureau | Pourquoi c’est important pour les lunettes connectées |
|---|---|---|
| CMS et PCBA | Plage de placement jusqu’au plus petit composant passif de la carte de branche ; registres des profils de refusion par produit ; inspection de la pâte à braser et AOI après refusion ; rayons X lorsque des boîtiers à pas fin ou BGA sont utilisés | Les cartes de branche sont étroites et denses ; les défauts de brasure apparaissent plus tard sous forme de pannes intermittentes d’appairage ou de charge |
| Assemblage des branches et final | Agencement des postes, instructions de travail à chaque poste, visseuses à couple contrôlé avec valeurs consignées, dépose d’adhésif avec temps de polymérisation consigné | Les vis de charnière, le passage de la nappe et la polymérisation de l’adhésif déterminent la durabilité et la résistance à la sueur |
| Maîtrise ESD | Postes et sol mis à la terre dans la zone électronique, contrôles des bracelets antistatiques consignés à chaque équipe, ioniseurs là où les cartes sont manipulées, suivi de l’humidité, plateaux et sachets antistatiques | Les SoC Bluetooth et les entrées micro sont sensibles à l’électricité statique ; les dommages peuvent n’apparaître qu’une fois sur le terrain |
| Vieillissement et autonomie | Racks de vieillissement avec cycles de charge-décharge, température de la zone de vieillissement, nombre de positions par rapport à la production journalière prévue | Détecte les défaillances précoces des cellules et des cartes avant l’emballage |
| Essai RF | Boîtes blindées pour les contrôles conduits ou rayonnés, essais d’appairage et de portée à une distance définie, registres par unité ou par lot | L’emplacement de l’antenne dans une branche fine est sensible aux variations d’assemblage |
| Essai acoustique | Boîtes d’essai acoustique avec microphone de référence, mesure de la réponse en fréquence et des fuites, contrôle de la captation des micros | L’alignement de l’évent du haut-parleur et les joints varient d’une unité à l’autre |
| Approvisionnement en verres | Origine des verres, contrôle à réception des UV et de la catégorie de transmission, détourage et montage en interne ou achetés | Ajustement du verre dans la rainure de la face et catégorie de verre indiquée sur l’étiquette |
| Documents | Fiches techniques et nomenclatures maîtrisées, registres des modifications, registres d’étalonnage des équipements d’essai, rapports d’essais liés au programme | Sans registres, un défaut ne peut pas être tracé et un certificat ne peut pas être rapproché du produit |
Côté électronique : CMS, ESD et bancs d’essai
Côté électronique, le bureau recherche la preuve que la ligne est configurée pour des objets connectés portables plutôt qu’adaptée d’un produit plus grand. Une carte de branche ne mesure souvent que quelques millimètres de large ; la précision de placement, la maîtrise des pochoirs et l’inspection après refusion comptent donc davantage que la cadence brute de la ligne. La maîtrise ESD est contrôlée comme un système : mise à la terre, contrôles quotidiens des bracelets et des chaussures avec registres, ionisation là où les cartes nues sont manipulées et enregistrement de l’humidité. La zone de vieillissement est évaluée en nombre de positions par rapport à la production prévue, car un rack de vieillissement trop petit pour le lot tend à être écourté sous la pression du calendrier. Pour les boîtes RF et acoustiques, le bureau vérifie les registres d’étalonnage et l’existence d’une fenêtre d’acceptation écrite convenue avec le programme, et pas seulement leur présence.
Le plan d’essais exécuté par ces postes est décrit sur la page essais et inspection.
Côté lunetterie : montures, charnières et verres
Côté lunetterie, le bureau vérifie comment les faces et les branches sont injectées ou usinées, comment les vis de charnière sont serrées au couple et bloquées, et si le passage de la nappe flexible dans la charnière est protégé lors de l’assemblage. Pour les montures métalliques, les contrôles d’épaisseur de placage et de revêtement sont examinés par rapport à la finition spécifiée. L’approvisionnement en verres est retracé jusqu’à sa source, souvent Danyang ou Xiamen, et le contrôle à réception de l’usine est examiné : coupure UV, catégorie de transmission selon ISO 12312-1 ou ANSI Z80.3 et qualité de surface des verres. Les choix de montures et de verres sont traités sur les pages matériaux de monture et options de verres.
Documents, traçabilité et livrable de l’audit
La dernière partie d’un audit porte sur les documents. Le bureau échantillonne les registres plutôt que de les accepter de confiance : un profil de refusion d’une date passée, un certificat d’étalonnage d’une boîte RF, un registre de modification d’une révision de nomenclature, un rapport d’essai qui nomme le produit qu’il couvre. Les certificats tels que les certifications FCC, les rapports d’essais CE ou les résumés UN 38.3 sont délivrés par des laboratoires d’essais à l’usine partenaire ou à la marque ; le bureau vérifie que leur périmètre correspond au modèle acheté, comme décrit sur la page conformité et certifications.
Après l’audit, l’usine fabrique des échantillons selon la fiche technique du programme, et les quantités suivent les fourchettes de la page MOQ et délais. Pour lancer une présélection, utilisez le formulaire de devis.