
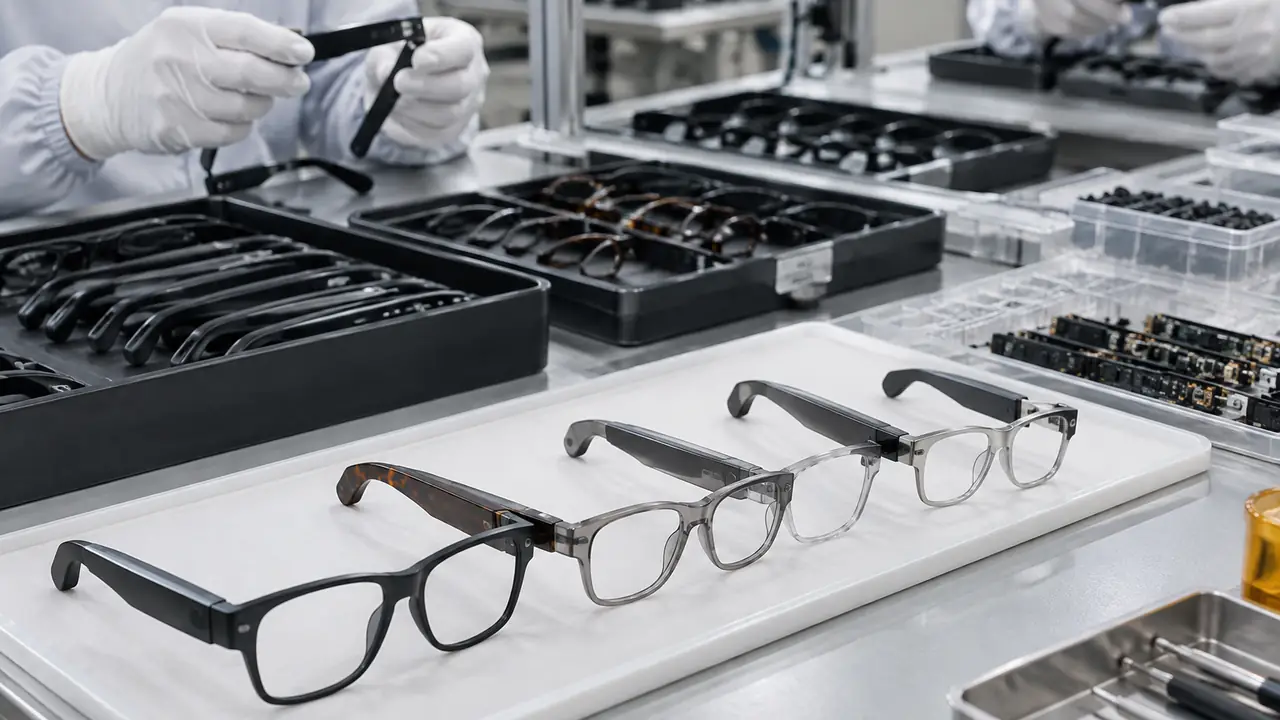
Comment une paire prend forme
Les lunettes connectées sont fabriquées en deux flux qui se rejoignent tard. Le flux électronique transforme cartes nues, puces, cellules, haut-parleurs et microphones en branches finies. Le flux lunetterie prépare les faces, les charnières et les verres. Les deux flux se rejoignent à la charnière, où un circuit flexible relie les branches gauche et droite, et à la face, où les verres sont montés et la paire alignée. Comme ces flux proviennent généralement de pôles différents, l’ordre des opérations et les contrôles intermédiaires sont convenus dans le plan du programme avant le lancement de la production en série, par rapport à un échantillon de référence signé.
La description ci-dessous correspond à la séquence type chez une usine partenaire chargée de l’assemblage final. Chaque programme ajoute ou retire des étapes ; un modèle caméra ajoute l’alignement du module et des contrôles d’image, et une face compatible verres correcteurs peut être livrée sans verres pour un montage par un opticien. Ce qui reste constant, c’est le principe selon lequel chaque étape se termine par un contrôle consigné, afin qu’un défaut trouvé à l’emballage puisse être tracé jusqu’au poste, à l’équipe et au lot de pièces qui l’ont produit.
Les huit étapes
| Étape | Ce qui se passe | Contrôle qui clôt l’étape |
|---|---|---|
| 1. Réception des matières | Cartes, SoC, cellules, haut-parleurs, micros, nappes flexibles, montures, charnières et verres sont réceptionnés et mis en quarantaine | IQC selon la liste des pièces approuvées ; documents des cellules et spécification des verres vérifiés |
| 2. CMS et PCBA | Sérigraphie de la pâte, placement et refusion des cartes de branche ; programmation du firmware | Inspection de la pâte, AOI, essai fonctionnel de la carte |
| 3. Assemblage des branches | Carte, cellule, haut-parleur, micros et bande tactile montés dans chaque coque de branche ; fermeture par adhésif ou par soudure ultrasonique | Contrôle de la fermeture et de l’ajustement, mise sous tension, essai des boutons et du tactile |
| 4. Charnière et FPC | Nappe flexible passée dans la charnière ; vis de charnière serrées au couple et bloquées | Contrôle d’ouverture-fermeture, continuité à travers la charnière |
| 5. Face et verres | Verres détourés et montés dans la face ; branches assemblées à la face ; alignement et réglage de l’ajustement | Contrôle visuel, alignement, marquage du verre et étiquette de catégorie |
| 6. Essais acoustiques, RF et d’autonomie | Réponse du haut-parleur, fuites, captation des micros, appairage et portée, courant de charge | Fenêtre d’acceptation selon la fiche technique du programme |
| 7. Vieillissement | Cycles de charge-décharge ou lecture prolongée sur racks de vieillissement | Nouvel essai fonctionnel après vieillissement |
| 8. Emballage | Nettoyage, boîte de vente, câble de charge, cales, étiquettes, cartons portant la marque batterie lithium | OQC et inspection avant expédition |
Flux électronique : réception des pièces, CMS et branches
Le processus commence par le contrôle à réception, car les défauts les plus coûteux des lunettes connectées entrent avec les pièces : un lot de cellules différent du lot approuvé, un haut-parleur d’une autre sensibilité, un verre de la mauvaise catégorie de transmission. Les pièces approuvées sont listées dans la fiche technique avec leur source, et toute substitution nécessite une approbation écrite. Les cartes de branche sont ensuite fabriquées sur la ligne CMS, inspectées et testées fonctionnellement, et le firmware est programmé dans la version convenue pour le programme. Les versions de firmware sont consignées par lot, ce qui compte plus tard pour les mises à jour OTA et pour la certification, puisque la configuration radio testée doit correspondre à celle livrée. Vient ensuite l’assemblage des branches : la carte, la cellule, le haut-parleur, les microphones et la bande tactile sont placés dans chaque coque, fermée par adhésif ou par soudure ultrasonique. La qualité de cette fermeture détermine le comportement de l’unité par rapport à son indice de résistance à l’eau déclaré selon IEC 60529.
Flux lunetterie : charnière, nappe, face et verres
La charnière est le cœur mécanique du produit. Le circuit flexible qui relie les branches doit plier des milliers de fois sans se fissurer ; son tracé, le rayon de courbure et tout manchon de protection sont donc figés au stade de l’échantillon d’ingénierie et sa continuité est vérifiée sur chaque unité. Les vis de charnière sont serrées à un couple consigné et bloquées. Les verres, souvent sourcés à Danyang ou Xiamen, sont détourés à la forme de la face, et la paire finie est alignée pour que les branches soient bien symétriques. Le détail des matériaux et des choix de verres figure sur les pages matériaux de monture et options de verres ; la durabilité des charnières est abordée dans l’article charnières et nappes flexibles des lunettes connectées.
Essais, vieillissement et emballage
Une fois la paire terminée, elle passe par des postes de fin de ligne : boîtes acoustiques pour la réponse du haut-parleur et les fuites, captation des microphones, appairage et portée RF, et courant de charge à travers les contacts magnétiques. Les unités passent ensuite sur des racks de vieillissement pour des cycles de charge-décharge ou une lecture prolongée, puis sont à nouveau testées. Le nombre de cycles, la durée et les fenêtres d’acceptation constituent des bases de travail déclarées, confirmées pour chaque commande, comme indiqué sur la page essais et inspection.
L’emballage clôt la ligne : nettoyage, boîte de vente, câble et cales, puis cartons d’export portant la marque batterie lithium pour une expédition sous UN3481. Les options d’emballage figurent sur la page emballages et boîtes de vente.
Pour planifier une production, envoyez votre cahier des charges via le formulaire de devis.