
Pourquoi les lunettes connectées sont d’abord un problème d’ingénierie
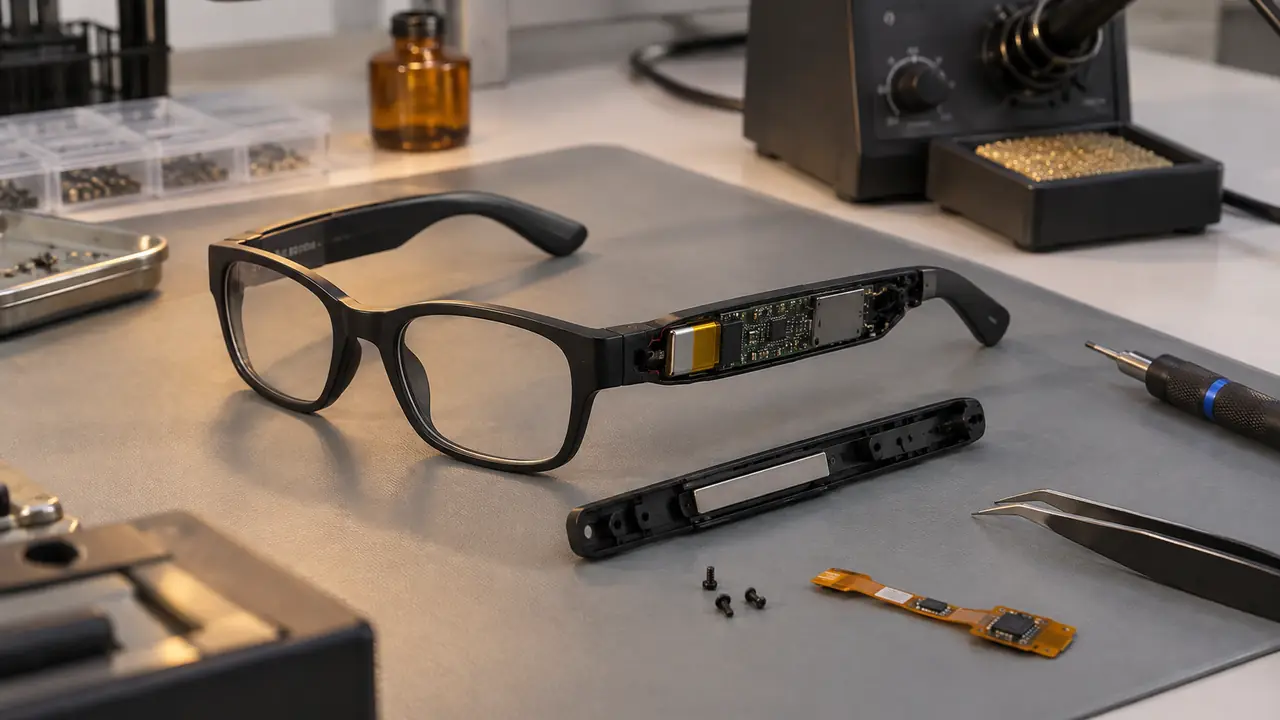
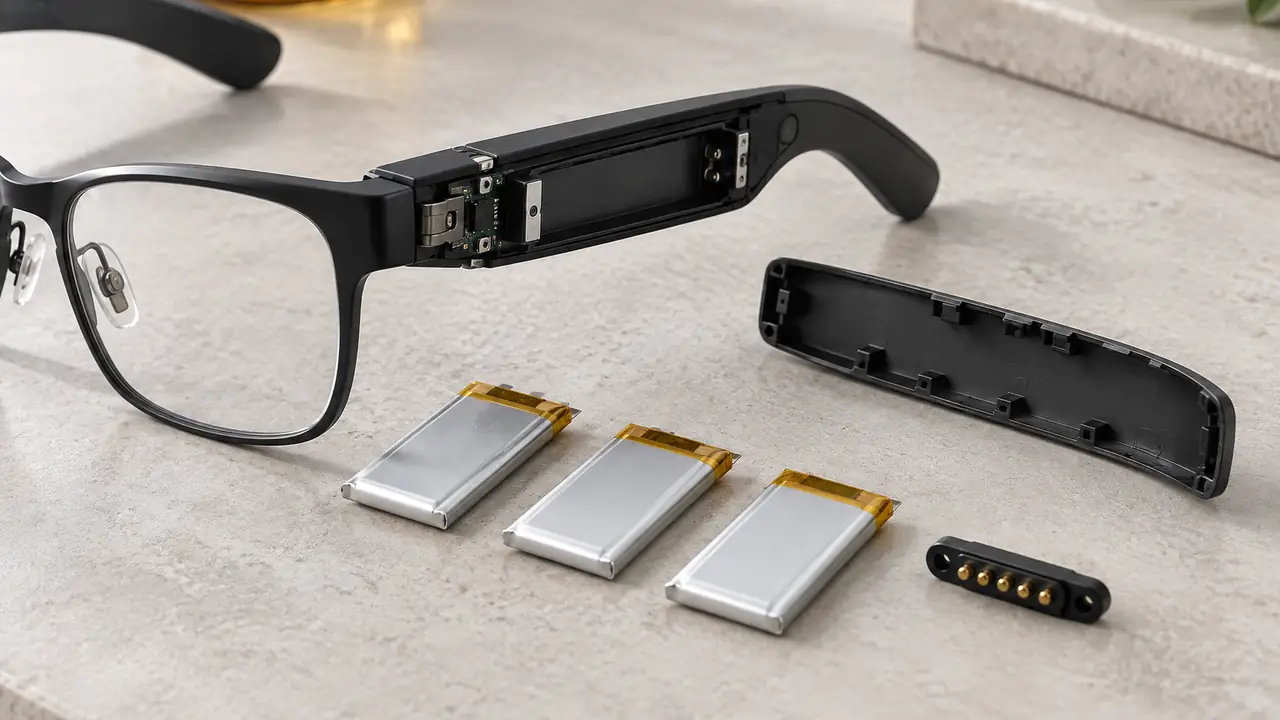
Les lunettes connectées ont l’allure d’un produit de mode et le comportement d’un casque audio. Chaque branche contient une tranche d’électronique grand public - une cellule lithium-ion, une carte avec un système sur puce Bluetooth, un haut-parleur ou un transducteur, des microphones, une bande tactile et parfois une caméra - dans un bras de quelques millimètres d’épaisseur seulement. La face avant porte des verres qui doivent satisfaire à une norme optique, et la charnière qui les relie doit se plier des milliers de fois tandis qu’un circuit flexible la traverse. Dans la catégorie, les paires finies pèsent environ 27 à 50 grammes, ce qui laisse très peu de marge : une cellule légèrement plus grande modifie l’équilibre sur le nez, une chambre de haut-parleur plus épaisse modifie la forme de la branche, et une nouvelle forme de face implique un nouveau moule.
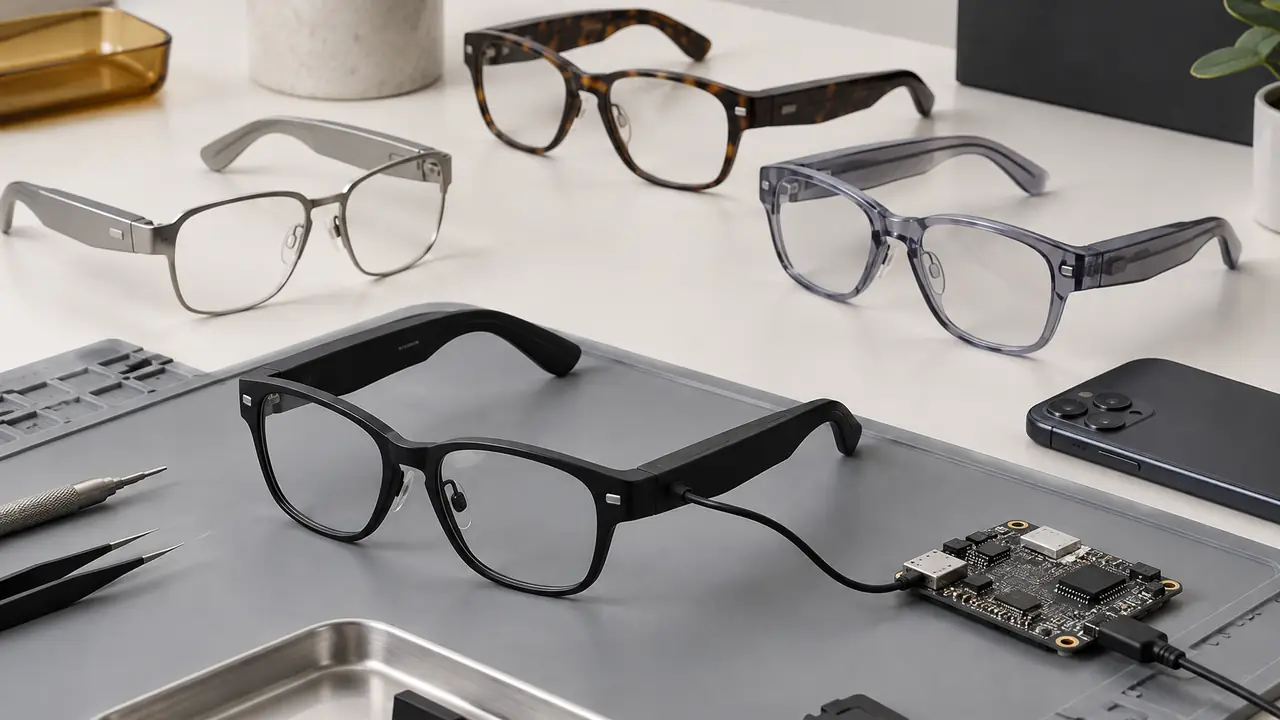
La plupart des problèmes constatés sur le terrain dans cette catégorie ne sont donc pas des défauts d’une pièce, mais des incompatibilités entre des pièces issues de chaînes d’approvisionnement différentes. L’électronique des branches est produite autour des districts de Bao’an et Nanshan à Shenzhen et dans la ville voisine de Dongguan, les montures proviennent du pôle de Henggang à Shenzhen et d’Ouhai à Wenzhou, et les verres de Danyang et Xiamen. Le rôle d’ingénierie du bureau consiste à aligner ces trois chaînes au sein d’un même programme : l’ajustement, la spécification des verres, la séquence d’assemblage et le plan d’essais qui prouve que la paire fonctionne comme un tout.
Les six modules en un coup d’œil
Le tableau suit l’ordre dans lequel les usines partenaires assemblent une paire et l’ordre utilisé dans chaque fiche technique préparée par le bureau. Il indique le choix de conception clé de chaque module, la défaillance qui apparaît le plus souvent dans les retours ou à l’inspection, et la ligne que la fiche technique doit comporter pour que le choix soit figé avant la production en série.
| Module | Choix de conception clé | Défaillance courante | Ce que la fiche technique doit indiquer |
|---|---|---|---|
| Face et verres | Matériau de la monture et type de verre : incolore, filtrant, polarisé, photochromique ou compatible verres correcteurs | Verre qui se déboîte, rayures du traitement, mauvaise catégorie de transmission | Matériau du verre, catégorie ISO 12312-1 ou ANSI Z80.3, UV400, chute de bille selon 21 CFR 801.410 |
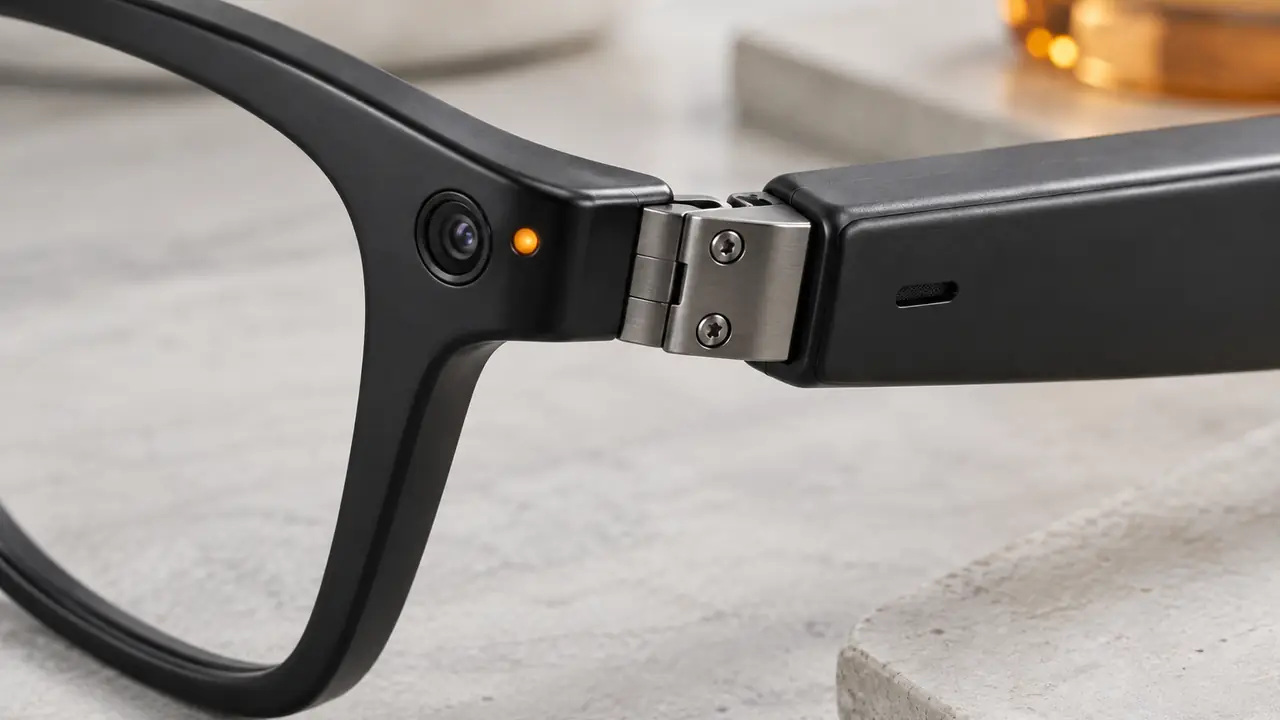
| Charnière et nappe | Type de charnière et passage de la nappe flexible dans la charnière | Fatigue de la nappe, une branche qui devient muette, charnière desserrée | Cycles d’ouverture-fermeture de la charnière et essai de flexion des branches en base de travail déclarée, confirmée pour chaque commande |
| Carte et chipset | SoC audio BT 5.2-5.4, multipoint, ensemble de codecs selon le firmware | Pertes d’appairage, problèmes de synchronisation gauche-droite, échecs de mise à jour | Version Bluetooth, codecs selon le firmware, méthode OTA, enregistrement Bluetooth SIG |
| Batterie et charge | Taille et emplacement des cellules, 85-235 mAh sur les deux branches, contacts pogo magnétiques | Autonomie inférieure à l’annonce, contacts corrodés, cellules gonflées | Capacité par cellule, méthode d’essai d’autonomie, IEC 62133-2, résumé UN 38.3 |
| Audio ou imagerie | Chambre de haut-parleur à oreille libre, transducteur à conduction osseuse ou module caméra | Fuites sonores, volume faible, voyant de caméra peu visible | SPL selon le fabricant, réponse en fréquence et essai de fuite, comportement du voyant LED |
| Micros, commandes et application | Nombre de micros et ENC, sensibilité tactile, application en marque blanche et autorisations sur les données | Appels médiocres dans le vent, déclenchements tactiles intempestifs, plaintes sur les autorisations de l’application | Disposition des micros, réduction de bruit selon le firmware, périmètre EN 18031, liste des données de l’application |
Chaque ligne dispose d’une page détaillée dans cette section ; les fiches ci-dessous y donnent accès.
Six thèmes d’ingénierie
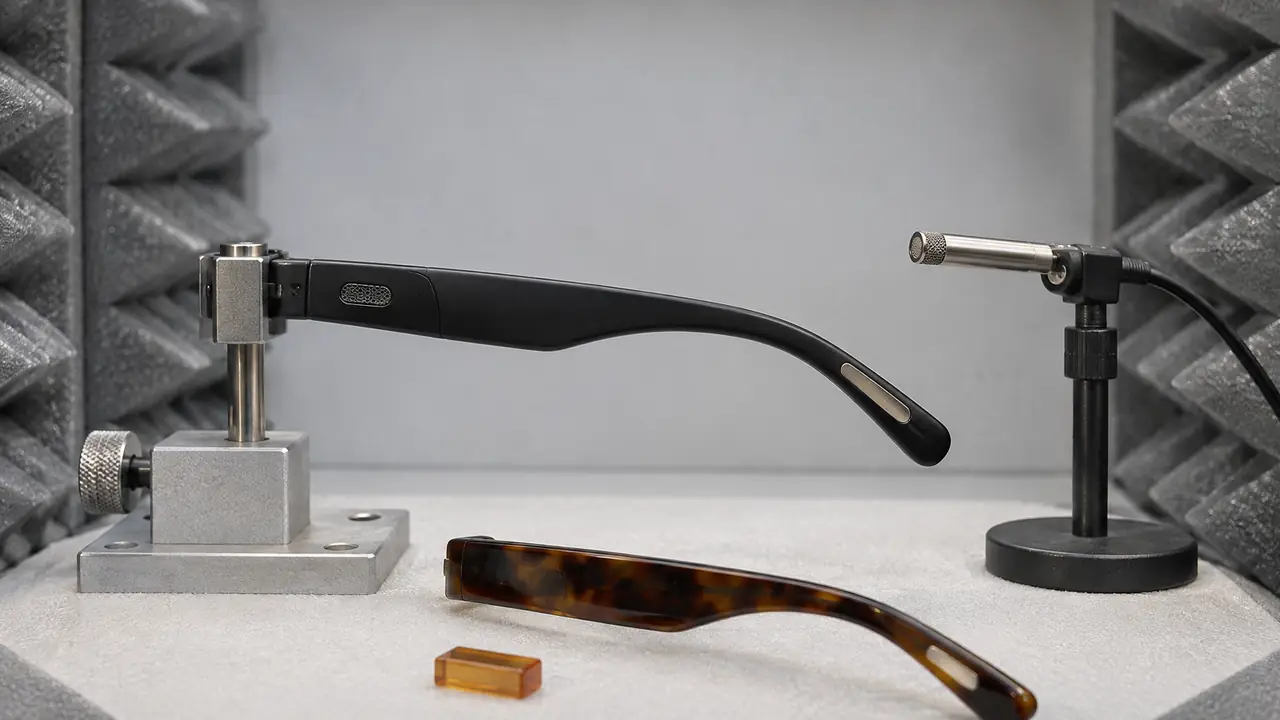
- Conception acoustique - chambres de haut-parleur à oreille libre, maîtrise des fuites par opposition de phase, transducteurs à conduction osseuse, et méthodes d’essai de la réponse en fréquence et des fuites.
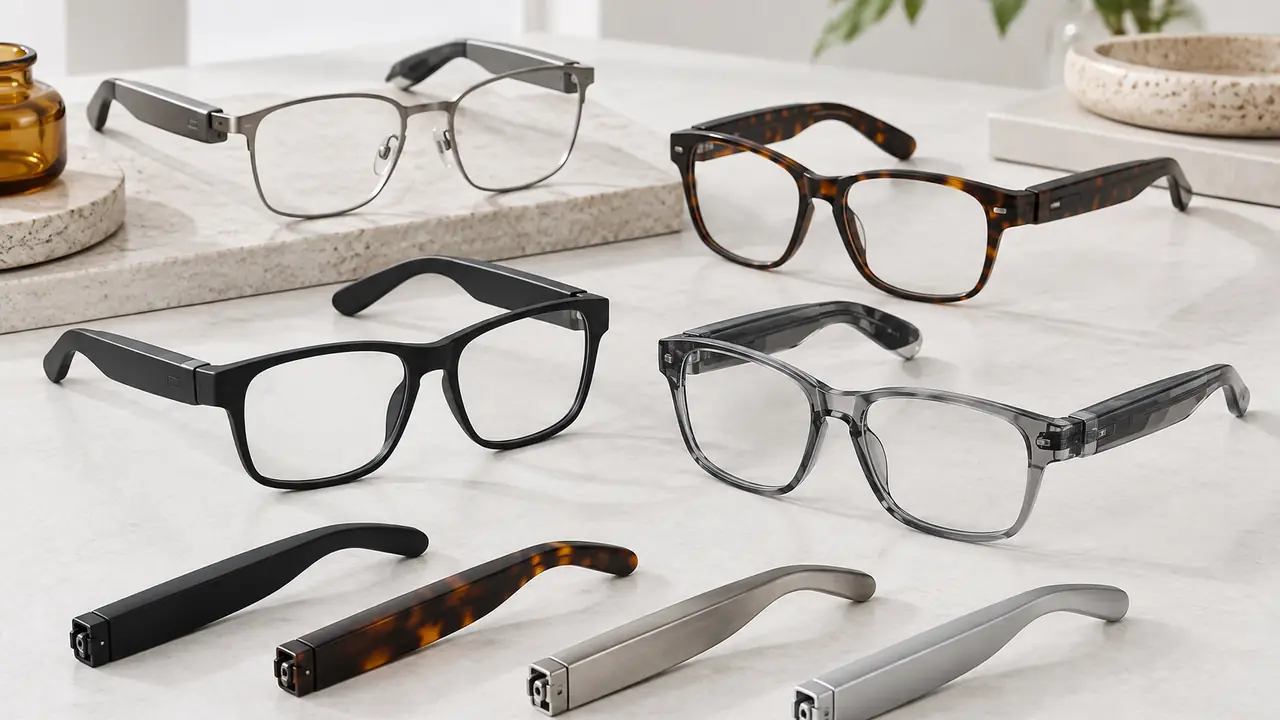
- Matériaux de monture - TR90, acétate, titane et aluminium, injection ou usinage CNC, charnières avec circuits flexibles et finitions de surface.
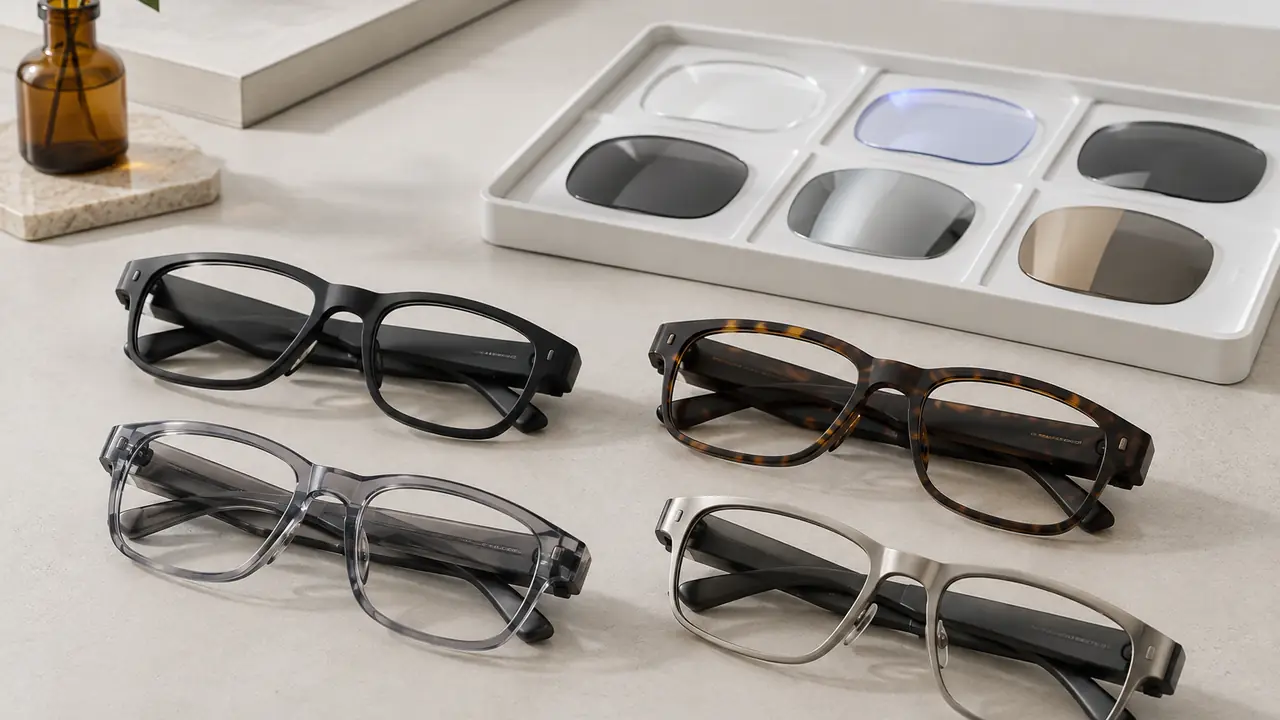
- Options de verres - verres incolores, filtrant la lumière bleue, polarisés, photochromiques et correcteurs, et les normes optiques applicables.
- Batterie et charge - emplacement et équilibre des cellules, charge pogo magnétique, étuis de charge, et règles de sécurité et de transport des batteries.
- Firmware et application - génération de chipset, multipoint, codecs, mises à jour OTA, application en marque blanche, cybersécurité EN 18031 et autorisations sur les données.
- Module caméra - résolution du capteur, champ de vision, vidéo, stockage et transfert, et conception du voyant d’enregistrement désormais attendue par les orientations en matière de vie privée.
Comment l’ingénierie progresse au fil des étapes d’échantillonnage
Un programme catalogue hérite de l’ingénierie d’un modèle existant ; le travail consiste donc surtout en vérification : l’échantillon est-il conforme à la fiche technique, et le plan d’essais est-il satisfait. Un programme OEM ou ODM complet suit le parcours par étapes courant dans l’électronique grand public.
- Échantillon d’ingénierie : premier assemblage de la nouvelle face, de la nouvelle coque de branche ou de la nouvelle carte, utilisé pour vérifier l’ajustement, l’acoustique et les performances de l’antenne.
- EVT (essai de validation d’ingénierie) : le design est suffisamment figé pour mener des essais de fonctionnement et de fiabilité sur une petite série.
- DVT (essai de validation de conception) : pièces issues de l’outillage de production, plan d’essais complet comprenant cyclage des charnières, immersion en sueur, chute et aspersion IP, plus pré-essais en vue de la certification.
- Échantillon de référence : l’unité de référence signée par les deux parties ; l’inspection en fin de production en série est jugée par rapport à elle.
Les échantillons d’ingénierie ODM demandent généralement 30-60 jours dont 25-45 jours d’outillage, et les lots OEM complets 45-75 jours hors files d’attente de certification. Ce sont des fourchettes de référence, confirmées par écrit pour chaque programme sur la page MOQ et délais. Le volet production de ce même parcours est décrit sur la page processus de production.
Ce que vérifie le bureau, et ce qui reste du ressort du laboratoire
Le bureau examine les plans et les fiches techniques, mène la comparaison des échantillons et rédige le plan d’essais au niveau de la commande : radio Bluetooth et CEM, évaluation de l’exposition RF, UN 38.3 et IEC 62133-2 pour les cellules, UV400 et catégorie de transmission pour les verres, résistance aux chocs par chute de bille, durée de vie de la charnière en ouverture-fermeture, flexion des branches, brouillard salin, immersion en sueur artificielle, aspersion IPX, chute, durée de vie des contacts de charge en insertion, réponse et fuites du haut-parleur, réduction de bruit en appel, autonomie et veille, et stabilité du firmware y compris OTA. Le nombre de cycles et les critères d’acceptation de chaque point constituent une base de travail déclarée et sont confirmés pour chaque commande ; ce ne sont pas des chiffres figés.
Le volet inspection est traité sur les pages essais et inspection et contrôle qualité. Lorsque votre cahier des charges comprend une nouvelle monture, un nouvel objectif acoustique ou une application en marque blanche, envoyez-le via le formulaire de devis en précisant les modules que vous souhaitez modifier.