
監査の目的
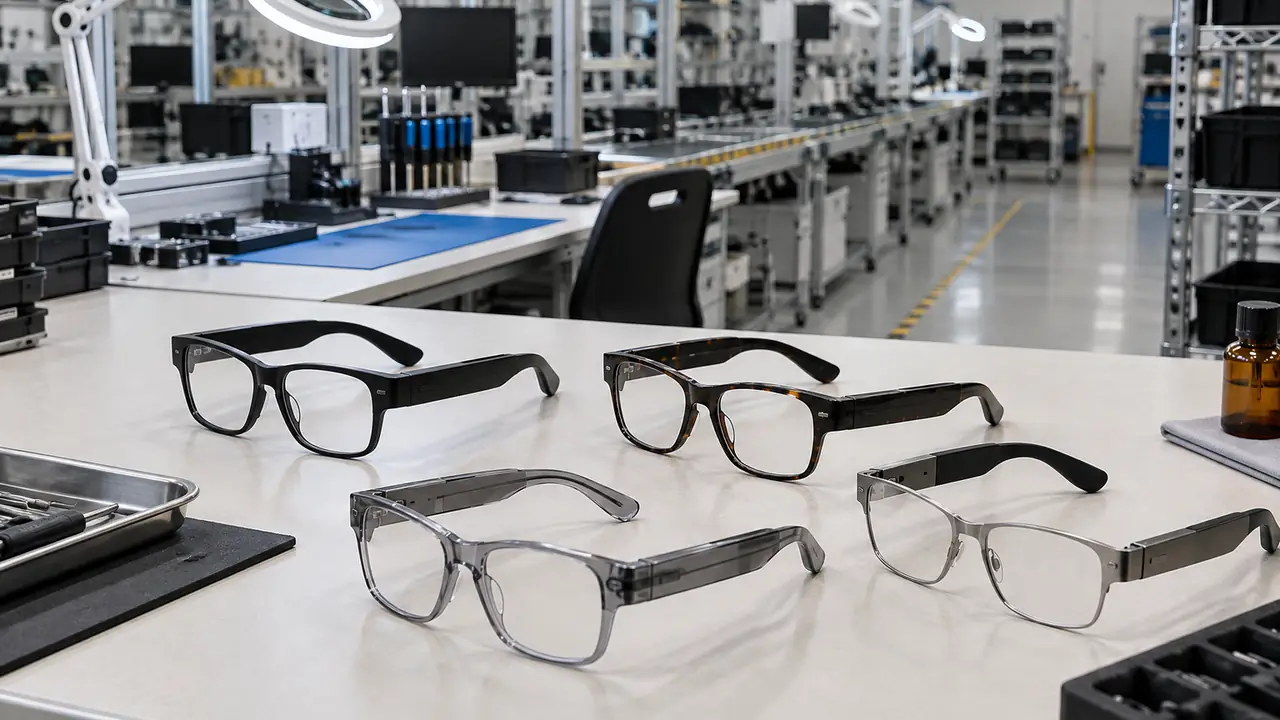
スマートグラスの工場は、半分が眼鏡の工房で、半分が電子機器のラインです。多くのサプライヤーは一方に強く、もう一方を外部から購入していますが、どちらを自社で行い、どちらを外注しているかをバイヤーが把握していれば問題ではありません。デスクの監査は、サンプルを承認する前に3つの問いに答えます。工場が自社で行っている工程はどれか、小型セルと無線を備えたウェアラブル機器に対して設備と管理が十分か、そして不良を設備と日付までさかのぼって追跡できる記録があるか、です。Temploraは生産設備を所有していません。監査は、工場が特定のプログラムで確認済みのパートナー工場ネットワークに加わるための手続きであり、プログラムの範囲が変わったときには再度実施します。
バイヤーにとって重要なのは筐体の銘柄ではなく、設備が何を測定し、どの精度を維持できるかであるため、監査メモでは設備をメーカー名ではなく能力とパラメーターで記載します。
領域別のチェックリスト
| 領域 | デスクが確認すること | スマートグラスにとって重要な理由 |
|---|---|---|
| SMTとPCBA | テンプル基板上の最小受動部品サイズまでの実装範囲、製品ごとのリフロープロファイルの記録、はんだペースト検査とリフロー後のAOI、ファインピッチやBGAパッケージを使う場合のX線検査 | テンプル基板は細く高密度で、はんだ不良は後になって断続的なペアリングや充電の不具合として現れる |
| テンプルと最終組立 | 設備のレイアウト、各工程の作業指示書、設定値を記録したトルク管理ドライバー、硬化時間を記録した接着剤の塗布 | ヒンジのねじ、フレキシブルケーブルの取り回し、接着剤の硬化が耐久性と耐汗性を決める |
| ESD管理 | 電子部品エリアの接地された作業台と床、シフトごとに記録したリストストラップの確認、基板を扱う場所のイオナイザー、湿度の監視、ESD対策のトレイと袋 | Bluetooth SoCとマイク入力は静電気に弱く、損傷が市場に出るまで現れないことがある |
| エージングと駆動時間 | 充放電サイクルを行うエージングラック、エージングエリアの温度、計画日産数に対するポジション数 | 梱包前にセルと基板の初期故障を発見する |
| RF試験 | 伝導または放射の確認を行うシールド試験ボックス、所定距離でのペアリングと通信距離の試験、製品ごとまたはロットごとの記録 | 薄いテンプル内のアンテナ配置は組立のばらつきに敏感 |
| 音響試験 | 基準マイクを備えた音響試験ボックス、周波数特性と音漏れの測定、マイクの集音確認 | スピーカーポートの位置合わせとシールは製品ごとにばらつく |
| レンズの調達 | レンズの調達先、UVと透過率カテゴリーの受入検査、玉型加工と装着を自社で行うか購入するか | フロントの溝に対するレンズのはまり具合と、ラベルに記載したレンズカテゴリー |
| 書類 | 管理された仕様書とBOM、変更記録、試験設備の校正記録、プログラムに紐づいた試験報告書 | 記録がなければ不良を追跡できず、証明書を製品と照合できない |
電子部品側:SMT、ESD、試験設備
電子部品側では、デスクはラインが大型製品から転用されたものではなく、ウェアラブル機器向けに整えられている証拠を確認します。テンプル基板は幅がわずか数ミリのことも多いため、ラインの速度よりも、実装精度、メタルマスクの管理、リフロー後の検査が重要です。ESD管理はシステムとして確認します。接地、記録を伴うリストストラップと履物の毎日の確認、裸の基板を扱う場所でのイオン化、湿度の記録です。エージングエリアは計画生産数に対するポジション数で数えます。ロットに対して小さすぎるエージングラックは、スケジュールの圧力でエージング時間が短縮されがちだからです。RFと音響のボックスは、設置されているかだけでなく、校正記録と、プログラムと合意した書面の合格範囲があるかを確認します。
これらの設備で実施する試験計画は試験と検品で説明しています。
眼鏡側:フレーム、ヒンジ、レンズ
眼鏡側では、デスクはフロントとテンプルの成形または切削の方法、ヒンジのねじの締め付けと固定の方法、そしてヒンジを通るフレキシブルケーブルの経路が組立中に保護されているかを確認します。金属フレームについては、指定した仕上げに対するめっきとコーティングの厚みの確認を見直します。レンズの調達はその調達先(多くは丹陽または厦門)までさかのぼり、工場の受入検査を確認します。UVカット、ISO 12312-1またはANSI Z80.3に基づく透過率カテゴリー、レンズの表面品質です。フレームとレンズの選択についてはフレーム材料とレンズオプションで扱っています。
書類、トレーサビリティ、監査の成果物
監査の最後は書類です。デスクは記録をそのまま信用するのではなく、抜き取って確認します。過去の日付のリフロープロファイル、RFボックスの校正証明書、BOM改版の変更記録、対象製品を明記した試験報告書などです。FCC認証、CE試験報告書、UN 38.3試験概要などの証明書は、試験機関がパートナー工場またはブランドに発行するものです。デスクは、その範囲が購入するモデルに一致しているかを確認します。詳しくはコンプライアンスと認証をご覧ください。
監査の後、工場はプログラムの仕様書に基づいてサンプルを製作し、数量はMOQとリードタイムのレンジに従います。候補選定を始めるには、見積もりフォームをご利用ください。