
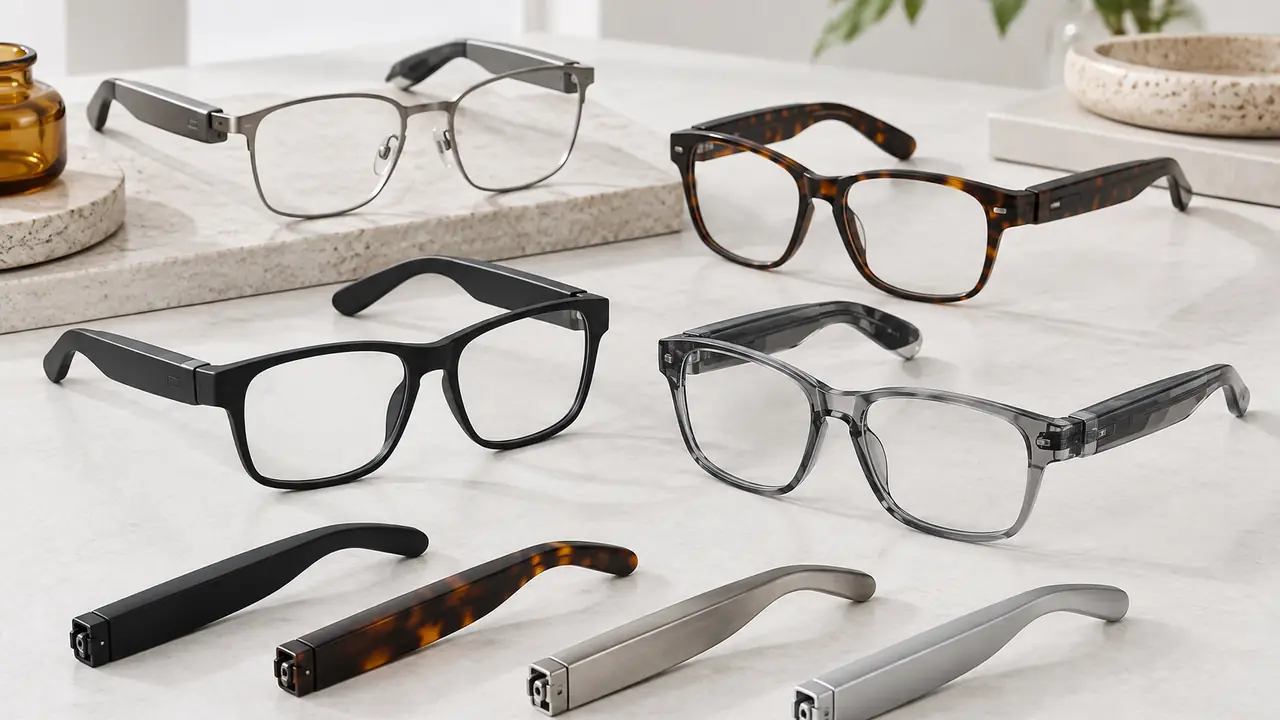
La monture est le boîtier
Dans la lunetterie ordinaire, une monture doit seulement tenir des verres et s’adapter à un visage. Dans les lunettes connectées, les branches sont des boîtiers : elles contiennent une cellule, une carte, un haut-parleur et des microphones, et la face porte souvent un dégagement pour l’antenne, une caméra ou un capteur de luminosité. Le matériau de la monture détermine donc bien plus que l’aspect et le toucher. Il fixe l’épaisseur minimale des parois, la manière dont les deux moitiés d’une branche sont assemblées et protégées de la sueur par des joints, la capacité de l’antenne Bluetooth à rayonner à travers la coque, et le degré de flexion possible de la branche avant de solliciter les pièces internes. Dans la catégorie, les paires finies pèsent environ 27 à 50 grammes, et la monture est la pièce qui offre le plus de latitude pour gagner ou ajouter du poids.
Comparaison des matériaux
| Matériau | Mode de fabrication | Atouts dans les lunettes connectées | Points de vigilance |
|---|---|---|---|
| TR90 (nylon thermoplastique) | Injection | Léger, souple, transparent aux ondes radio ; facile à injecter en coques de branches creuses | Une nouvelle forme exige un nouveau moule ; l’adhérence de la peinture ou du revêtement doit être testée |
| Acétate | Découpé dans une plaque, fraisé et poli ; branches souvent injectées ou rapportées | Aspect haut de gamme, profondeur des couleurs, ajustable à chaud | Plus lourd ; les branches électroniques sont souvent dans un autre matériau assemblé à la charnière |
| Titane | Embouti, usiné ou formé à partir de fil, puis soudé et fini | Face et pont fins, solides et confortables ; bonne tenue avec des plaquettes | Bloque les ondes radio ; les antennes restent dans des sections en plastique ; chaîne de procédés plus longue |
| Aluminium | Usinage CNC ou extrusion, anodisé | Coques de branches rigides à parois fines, ajustement précis des modules, diffusion de la chaleur | Bloque les ondes radio ; nécessite des fenêtres d’antenne en plastique ; les arêtes anodisées montrent l’usure |
De nombreux programmes combinent les matériaux : une face en titane ou en acétate pour l’aspect et l’ajustabilité, avec des branches en TR90 ou en aluminium à fenêtres plastiques pour l’électronique. Le point de vue de l’acheteur sur ce choix figure dans les articles TR90, acétate ou métal et TR90 ou titane pour les montures connectées.
Injection ou usinage CNC
L’injection est la solution par défaut pour le volume. Un moule en acier produit des coques de branches en TR90 ou autre plastique, avec nervures, clips et bossages de vis formés en une seule injection, à un faible coût unitaire une fois le moule usiné. La contrepartie est le délai initial : un nouveau moule de face ou de branche s’inscrit dans les 25-45 jours d’outillage d’une étape d’échantillon d’ingénierie ODM type de 30-60 jours. L’usinage CNC démarre plus vite et convient aux coques métalliques, aux petites séries et aux échantillons d’ingénierie, mais le temps de cycle par pièce est plus long et la régularité esthétique dépend de la finition. Pour un programme OEM complet à partir de 3 000 paires par modèle, les moules sont la voie normale ; la propriété et le stockage des moules doivent être convenus par écrit, comme l’explique l’article outillage et moules des lunettes connectées.
Charnières et circuits flexibles
La charnière est la pièce mécanique la plus importante d’une paire de lunettes connectées. Dans la plupart des conceptions, les deux branches partagent un même système de batterie ou une même carte principale ; un circuit imprimé flexible (FPC) part donc d’une branche, traverse la charnière, passe dans la face et rejoint l’autre côté. Chaque fois que les lunettes sont pliées, cette nappe fléchit. Les leviers de conception sont le rayon de courbure permis par la géométrie de la charnière, le tracé du passage, l’empilement cuivre et film de protection de la nappe, la décharge de traction à son entrée dans chaque branche, et la charnière elle-même - les charnières flexibles améliorent l’ajustement mais ajoutent du mouvement au niveau de la nappe. Les conceptions qui placent un système complet dans chaque branche et les relient sans fil évitent la nappe, mais nécessitent deux cellules et deux contacts de charge.
Le mode de défaillance est prévisible : après des pliages répétés, une piste se fissure et une branche devient muette ou cesse de se charger. Le plan d’essais comprend donc le cyclage d’ouverture-fermeture de la charnière et des essais de flexion des branches, avec un contrôle fonctionnel après l’essai. Le nombre de cycles et les critères d’acceptation constituent une base de travail déclarée, confirmée pour chaque commande. Davantage dans l’article charnières et nappes flexibles des lunettes connectées.
Finitions de surface
Les finitions portent à la fois un enjeu d’image de marque et un risque de durabilité. Le TR90 est généralement peint au pistolet ou revêtu en finition mate, brillante ou toucher doux ; l’acétate est poli ; le titane est plaqué ou revêtu ; l’aluminium est anodisé, ou sablé puis anodisé. Les questions à régler sont l’adhérence, la résistance à la sueur artificielle et au sébum, le brouillard salin pour les pièces métalliques et la concordance des couleurs entre des pièces fabriquées dans des usines différentes. Les revêtements toucher doux donnent une impression haut de gamme mais sont les plus sensibles à la sueur dans le temps. Les options de finition sont comparées dans l’article revêtements et finitions des montures.
D’où viennent les montures
Les montures et les charnières proviennent des pôles lunetiers chinois plutôt que des usines d’électronique qui fabriquent les branches. Selon la presse locale, Henggang (Shenzhen) compte environ 1 200 entreprises lunetières (un autre décompte en donne plus de 1 500 pour Yuanshan et Henggang réunis), qui produisent environ 125 millions de paires de lunettes milieu et haut de gamme par an, avec des centaines de composants pouvant être approvisionnés en 24 heures (Shenzhen Special Zone Daily, 2025). Ouhai, à Wenzhou, est réputé pour les montures en métal et en plaque, les charnières et la marque propre à l’export, avec 595 entreprises lunetières et plus de 60 000 salariés recensés en 2020 (China.com.cn). Le bureau est installé à Wenzhou, ville qui abrite aussi le pôle lunetier d’Ouhai. Le bureau associe la source de la monture au matériau et aligne le plan de la monture sur l’électronique des branches, afin que l’ajustement, la charnière et le passage de la nappe soient convenus avant l’outillage. La carte des pôles figure sur la page pôles industriels ; pour cadrer une nouvelle monture, utilisez le formulaire de devis.