
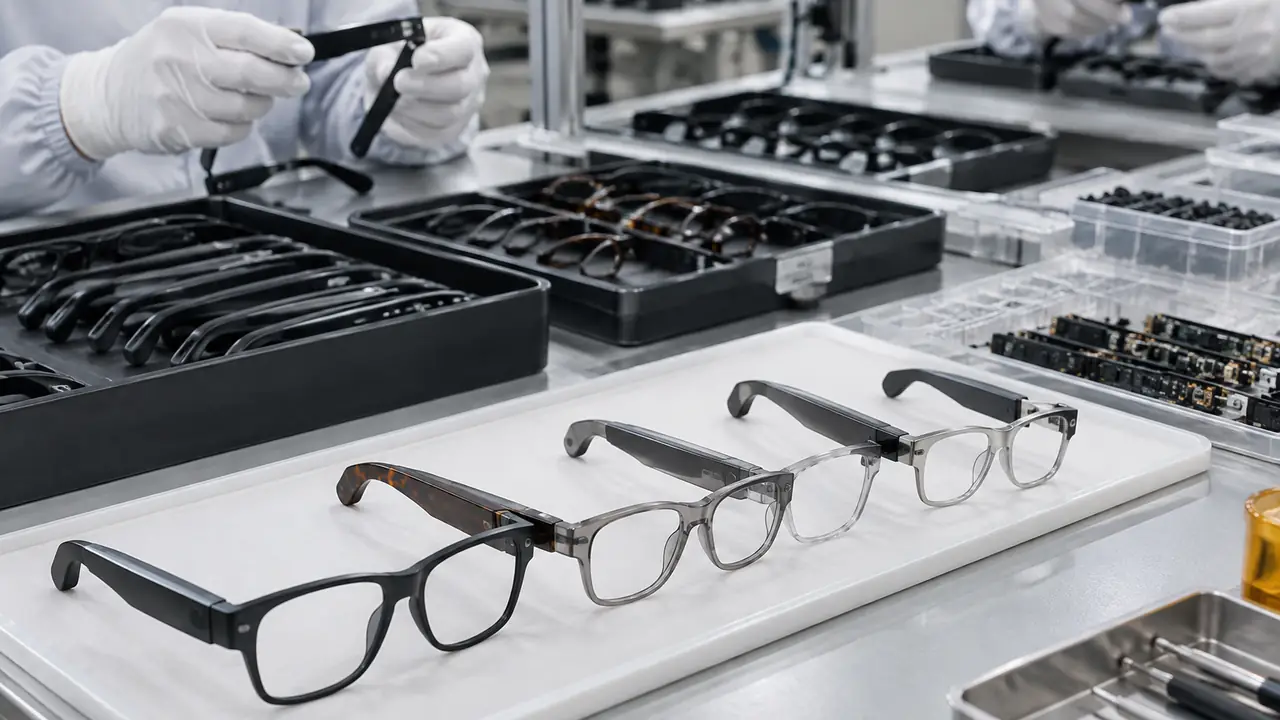
Как собирается пара
Умные очки производятся в двух потоках, которые встречаются ближе к концу. Поток электроники превращает голые платы, микросхемы, элементы питания, динамики и микрофоны в готовые дужки. Очковый поток готовит фронты, шарниры и линзы. Два потока встречаются у шарнира, где гибкая плата соединяет левую и правую дужки, и у фронта, где устанавливаются линзы и выравнивается пара. Поскольку потоки обычно приходят из разных кластеров, порядок операций и проверки между ними согласуются в плане программы до начала серийного производства по подписанному эталонному образцу.
Ниже описана типовая последовательность на партнёрской фабрике, выполняющей финальную сборку. Отдельные программы добавляют или исключают шаги: модель с камерой добавляет юстировку модуля и проверку изображения, а фронт под рецептурные линзы может отгружаться без линз для установки у оптика. Неизменным остаётся принцип: каждый этап завершается записанной проверкой, чтобы дефект, найденный при упаковке, можно было проследить до стенда, смены и партии деталей, на которых он возник.
Восемь этапов
| Этап | Что происходит | Проверка, закрывающая этап |
|---|---|---|
| 1. Входные материалы | Платы, SoC, элементы питания, динамики, микрофоны, гибкие шлейфы, оправы, шарниры и линзы принимаются и помещаются в карантин | IQC по утверждённому перечню деталей; проверка документов на элементы и спецификации линз |
| 2. SMT и PCBA | Нанесение пасты, установка компонентов и оплавление плат дужек; прошивка | Контроль пасты, AOI, функциональный тест платы |
| 3. Сборка дужек | Плата, элемент питания, динамик, микрофоны и сенсорная полоса устанавливаются в корпус каждой дужки; клеевая или ультразвуковая герметизация | Проверка герметизации и посадки, включение, тест кнопок и сенсора |
| 4. Шарнир и FPC | Гибкий шлейф прокладывается через шарнир; винты шарнира затягиваются с контролем момента и фиксируются | Проверка открывания-закрывания, целостность цепи через шарнир |
| 5. Фронт и линзы | Кромка линз обрабатывается, линзы устанавливаются во фронт; дужки соединяются с фронтом; выравнивание и подгонка посадки | Внешний осмотр, выравнивание, маркировка линз и этикетка категории |
| 6. Акустические, радиоиспытания и время работы | АЧХ динамика, утечка звука, чувствительность микрофона, сопряжение и дальность, ток зарядки | Окно допуска по спецификации программы |
| 7. Старение | Циклы заряда-разряда или длительное воспроизведение на стеллажах старения | Повторный функциональный тест после старения |
| 8. Упаковка | Очистка, розничная коробка, зарядный кабель, вкладыши, этикетки, коробы со знаками литиевых батарей | OQC и предотгрузочная инспекция |
Поток электроники: входные детали, SMT и дужки
Процесс начинается с входного контроля, потому что самые дорогие дефекты умных очков приходят вместе с деталями: партия элементов питания, отличающаяся от утверждённой, динамик с другой чувствительностью, линза с неверной категорией пропускания. Утверждённые детали перечислены в спецификации вместе с источником, а замены требуют письменного согласования. Затем платы дужек изготавливаются на линии SMT, проходят инспекцию и функциональный тест, и в них записывается версия прошивки, согласованная для программы. Версии прошивки фиксируются по каждой партии, что важно в дальнейшем для обновлений OTA и для сертификации, поскольку испытанная радиоконфигурация должна совпадать с отгружаемой. Далее следует сборка дужек: плата, элемент питания, динамик, микрофоны и сенсорная полоса устанавливаются в каждый корпус, который герметизируется клеем или ультразвуковой сваркой. От качества герметизации зависит, как изделие показывает себя относительно заявленного класса защиты от воды по IEC 60529.
Очковый поток: шарнир, шлейф, фронт и линзы
Шарнир — механическое сердце продукта. Гибкая плата, соединяющая дужки, должна выдерживать тысячи изгибов без трещин, поэтому её трасса, радиус изгиба и защитная оболочка фиксируются на этапе инженерного образца, а целостность цепи проверяется на каждой единице. Винты шарнира затягиваются с записанным моментом и фиксируются. Линзы, часто поставляемые из Даньяна или Сямыня, обрабатываются по кромке под фронт, а готовая пара выравнивается так, чтобы дужки сидели ровно. Подробности о материалах и линзах — на страницах материалы оправ и варианты линз; долговечность шарниров разобрана в статье шарниры и гибкие шлейфы в умных очках.
Испытания, старение и упаковка
Когда пара собрана, она проходит стенды в конце линии: акустические камеры для АЧХ динамика и утечки звука, проверку чувствительности микрофона, радиоиспытания сопряжения и дальности и ток зарядки через магнитные контакты. Затем изделия отправляются на стеллажи старения для циклов заряда-разряда или длительного воспроизведения и после этого проверяются повторно. Число циклов, длительность и окна допуска — это указанные рабочие значения по умолчанию, подтверждаемые для каждого заказа, как перечислено на странице испытания и инспекция.
Упаковка завершает линию: очистка, розничная коробка, кабель и вкладыши, затем экспортные коробы со знаками литиевых батарей для отгрузки как UN3481. Варианты упаковки — на странице упаковка и розничные коробки.
Чтобы спланировать производство, отправьте техническое задание через форму запроса.