
La montatura è l'involucro
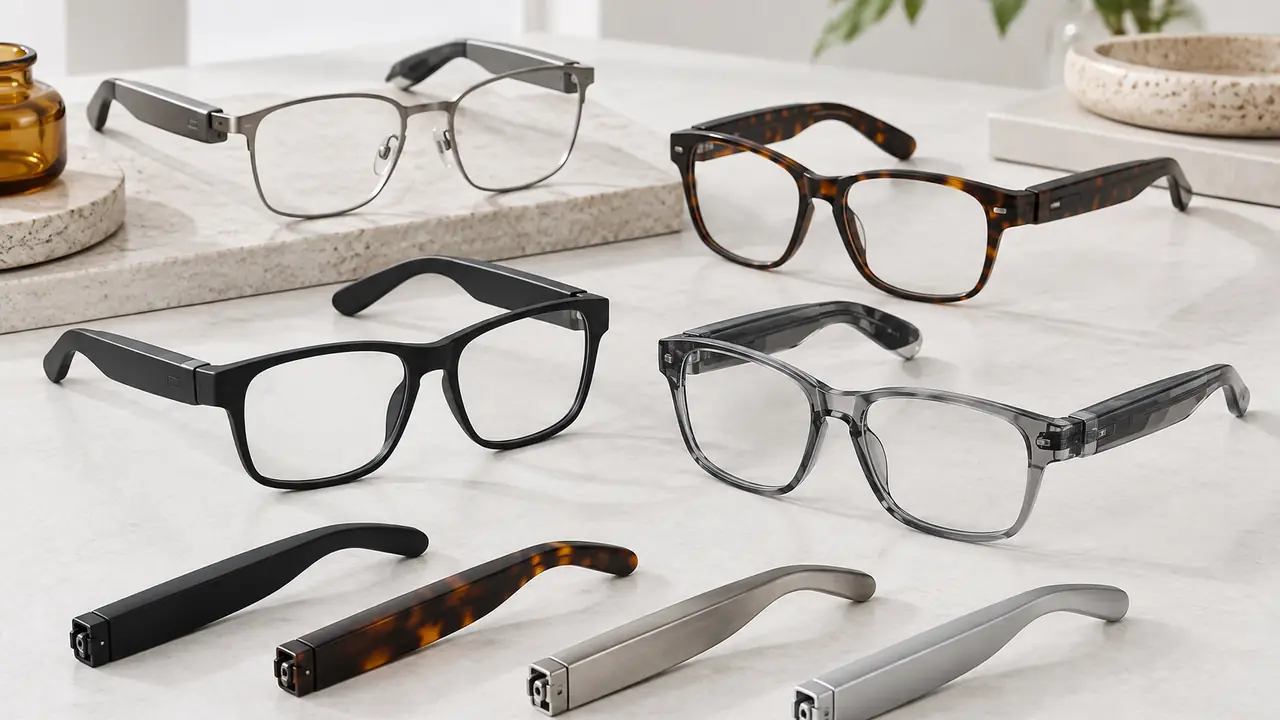
Negli occhiali tradizionali una montatura deve solo tenere le lenti e adattarsi al viso. Negli occhiali smart le aste sono involucri: contengono una cella, una scheda, un altoparlante e i microfoni, e il frontale ospita spesso lo spazio libero per l'antenna, una fotocamera o un sensore di luce. Il materiale della montatura determina quindi più dell'aspetto e della sensazione al tatto. Stabilisce lo spessore minimo delle pareti, come vengono unite e sigillate contro il sudore le due metà di un'asta, se l'antenna Bluetooth può irradiare attraverso il guscio e quanto l'asta può flettersi prima di sollecitare i componenti interni. Nella categoria i paia finiti pesano circa 27-50 grammi e la montatura è la parte con il maggiore margine per risparmiare o aggiungere peso.
Opzioni di materiale a confronto
| Materiale | Come viene realizzato | Punti di forza negli occhiali smart | Punti di attenzione |
|---|---|---|---|
| TR90 (nylon termoplastico) | Stampaggio a iniezione | Leggero, flessibile, trasparente alle onde radio; facile da stampare in gusci cavi per le aste | Una nuova forma richiede un nuovo stampo; l'adesione di vernici o rivestimenti va testata |
| Acetato | Tagliato da lastra, fresato e lucidato; aste spesso stampate o con inserti | Aspetto pregiato, profondità di colore, regolabile a caldo | Più pesante; le aste elettroniche sono spesso in un materiale diverso unito alla cerniera |
| Titanio | Tranciato, lavorato o formato da filo, poi saldato e rifinito | Frontale e ponte sottili, resistenti e confortevoli; ottimo con i naselli | Blocca le onde radio; le antenne restano nelle sezioni in plastica; filiera di processo più lunga |
| Alluminio | Lavorazione CNC o estrusione, anodizzato | Gusci delle aste rigidi a parete sottile, alloggiamento preciso dei moduli, dissipazione del calore | Blocca le onde radio; richiede finestre in plastica per l'antenna; i bordi anodizzati mostrano l'usura |
Molti programmi combinano i materiali: un frontale in titanio o acetato per aspetto e regolabilità, con aste in TR90 o in alluminio con finestre in plastica per l'elettronica. La prospettiva dell'acquirente su questa scelta è in montature in TR90, acetato o metallo e montature smart in TR90 o titanio.
Stampaggio a iniezione o CNC
Lo stampaggio a iniezione è la soluzione standard per i volumi. Uno stampo in acciaio produce gusci delle aste in TR90 o altre plastiche con nervature, clip e bossoli per le viti formati in un'unica iniezione, a basso costo unitario una volta realizzato lo stampo. Il compromesso è il tempo iniziale: un nuovo stampo per frontale o asta rientra nei 25-45 giorni di stampi all'interno di una tipica fase di campionatura di ingegneria ODM di 30-60 giorni. La lavorazione CNC parte più rapidamente ed è adatta a gusci in metallo, piccoli lotti e campioni di ingegneria, ma il tempo ciclo per pezzo è più lungo e l'uniformità estetica dipende dalla finitura. Per un programma OEM completo da 3.000 paia per modello gli stampi sono il percorso normale; proprietà e custodia degli stampi vanno concordate per iscritto, come illustrato in stampi e attrezzature per occhiali smart.
Cerniere e circuiti flessibili
La cerniera è il componente meccanico più importante di un paio di occhiali smart. Nella maggior parte dei design le due aste condividono un unico sistema di batterie o un'unica scheda principale, quindi un circuito stampato flessibile (FPC) corre da un'asta attraverso la cerniera fino al frontale e poi verso l'altro lato. Ogni volta che gli occhiali vengono chiusi, quel circuito flessibile si piega. Le leve progettuali sono il raggio di curvatura consentito dalla geometria della cerniera, il percorso, la stratificazione di rame e coverlay del circuito, lo scarico della trazione nel punto di ingresso in ciascuna asta e la cerniera stessa: le cerniere flex aiutano la vestibilità ma aggiungono movimento sul circuito flessibile. I design che collocano un sistema completo in ciascuna asta e li collegano via radio evitano il circuito flessibile, ma richiedono due celle e due contatti di ricarica.
Il modo di guasto è prevedibile: dopo chiusure ripetute una pista si incrina e un'asta resta muta o smette di ricaricarsi. Il piano di test comprende quindi cicli di apertura e chiusura della cerniera e test di flessione dell'asta con una verifica funzionale al termine. Numero di cicli e criteri di accettazione sono un'impostazione di lavoro dichiarata, confermata per ogni ordine. Maggiori informazioni in cerniere e cavi flessibili negli occhiali smart.
Finiture superficiali
Le finiture comportano rischi sia per il marchio sia per la durata. Il TR90 è di solito verniciato a spruzzo o rivestito in finitura opaca, lucida o soft-touch; l'acetato è lucidato; il titanio è placcato o rivestito; l'alluminio è anodizzato oppure sabbiato e anodizzato. Le questioni da definire sono adesione, resistenza al sudore artificiale e al sebo della pelle, nebbia salina per le parti metalliche e corrispondenza di colore tra componenti realizzati in stabilimenti diversi. I rivestimenti soft-touch danno una sensazione pregiata ma sono i più sensibili al sudore nel tempo. Le opzioni di finitura sono confrontate in rivestimenti e finiture delle montature.
Da dove provengono le montature
Montature e cerniere provengono dai distretti cinesi dell'occhialeria e non dagli stabilimenti di elettronica che realizzano le aste. Secondo la stampa locale, a Henggang (Shenzhen) operano circa 1.200 aziende dell'occhialeria (un'altra stima ne indica oltre 1.500 tra Yuanshan e Henggang), che producono circa 125 milioni di paia di occhiali di fascia medio-alta all'anno, con centinaia di componenti reperibili entro 24 ore (Shenzhen Special Zone Daily, 2025). Ouhai a Wenzhou è nota per montature in metallo e in lastra, cerniere e private label per l'esportazione, con 595 aziende dell'occhialeria e oltre 60.000 addetti riportati nel 2020 (China.com.cn). L'ufficio del desk si trova a Wenzhou, sede anche del distretto dell'occhialeria di Ouhai. Il desk abbina la fonte della montatura al materiale e allinea il disegno della montatura all'elettronica delle aste, affinché vestibilità, cerniera e percorso del circuito flessibile siano concordati prima degli stampi. La mappa dei distretti è nella pagina distretti industriali; per definire una nuova montatura, utilizzi il modulo di richiesta preventivo.