
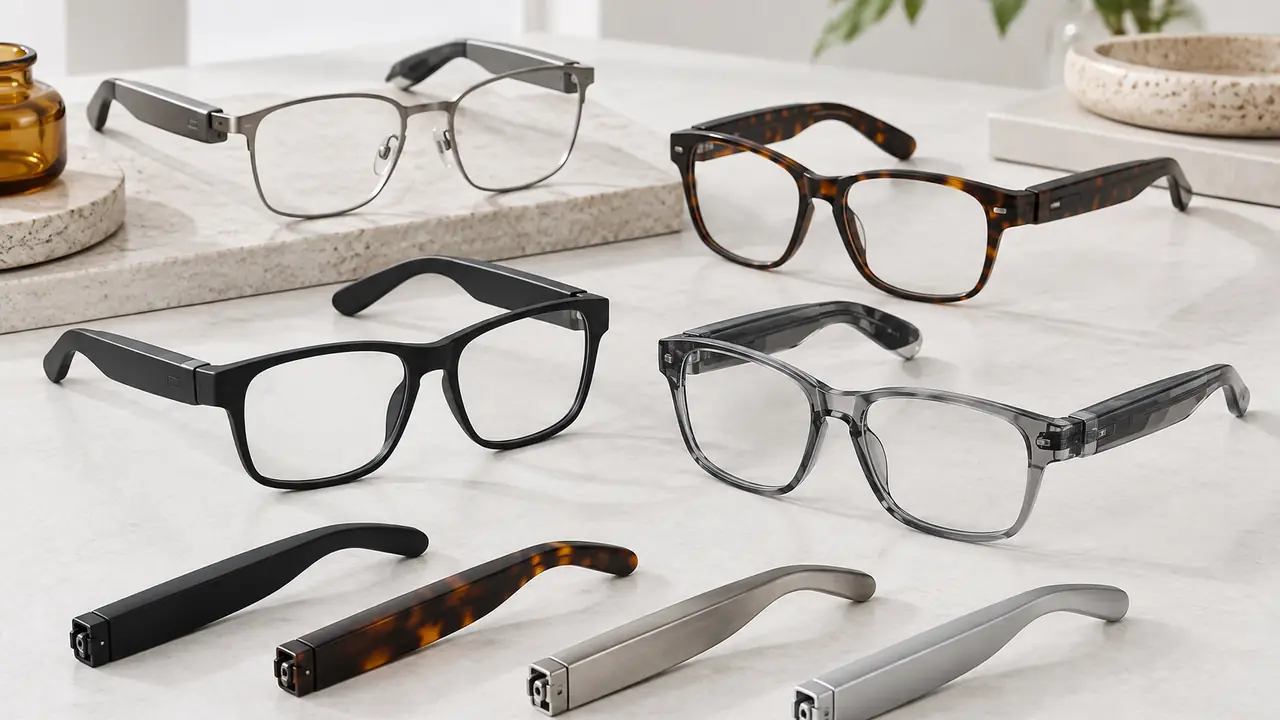
Оправа — это корпус
В обычных очках оправа должна лишь удерживать линзы и подходить к лицу. В умных очках дужки являются корпусами: в них находятся элемент питания, плата, динамик и микрофоны, а во фронте часто предусмотрены зазор для антенны, камера или датчик освещённости. Поэтому материал оправы определяет больше, чем внешний вид и тактильные ощущения. Он задаёт минимальную толщину стенок, способ соединения двух половин дужки и их герметизации от пота, возможность излучения антенны Bluetooth сквозь корпус и то, насколько дужка может изгибаться, прежде чем начнёт нагружать детали внутри. Готовые очки по категории весят примерно 27-50 граммов, и именно оправа даёт больше всего возможностей сэкономить или добавить вес.
Сравнение материалов
| Материал | Как изготавливается | Сильные стороны в умных очках | На что обратить внимание |
|---|---|---|---|
| TR90 (термопластичный нейлон) | Литьё под давлением | Лёгкий, гибкий, радиопрозрачный; из него легко отливать полые корпуса дужек | Новая форма требует новой пресс-формы; адгезию краски или покрытия нужно испытывать |
| Ацетат | Вырезается из пластины, фрезеруется и полируется; дужки часто литые или вставные | Премиальный вид, глубина цвета, подгонка нагревом | Тяжелее; электронные дужки часто делают из другого материала и соединяют на шарнире |
| Титан | Штамповка, механическая обработка или гибка проволоки, затем сварка и отделка | Тонкий, прочный, удобный фронт и переносица; хорошо сочетается с носоупорами | Экранирует радиосигнал; антенны размещают в пластиковых участках; более длинная технологическая цепочка |
| Алюминий | Обработка на ЧПУ или экструзия, анодирование | Жёсткие тонкостенные корпуса дужек, точная посадка модулей, распределение тепла | Экранирует радиосигнал; нужны пластиковые окна для антенны; на анодированных кромках видны следы износа |
Многие программы сочетают материалы: фронт из титана или ацетата ради внешнего вида и возможности подгонки и дужки из TR90 или алюминия с пластиковыми окнами для электроники. Взгляд покупателя на этот выбор — в статьях TR90, ацетат или металлические оправы и умные оправы из TR90 или титана.
Литьё под давлением или ЧПУ
Литьё под давлением — стандарт для серийных объёмов. Стальная пресс-форма за один цикл отливает корпуса дужек из TR90 или другого пластика с рёбрами, защёлками и бобышками под винты, а себестоимость единицы после изготовления формы невысока. Компромисс — время на старте: новая пресс-форма фронта или дужки укладывается в 25-45 дней оснастки внутри типового этапа инженерного образца ODM продолжительностью 30-60 дней. Обработка на ЧПУ запускается быстрее и подходит для металлических корпусов, малых партий и инженерных образцов, но время цикла на деталь больше, а единообразие внешнего вида зависит от финишной обработки. Для полной программы OEM от 3,000 пар на модель обычный путь — пресс-формы; право собственности на пресс-формы и их хранение следует согласовать письменно, как описано в статье оснастка и пресс-формы для умных очков.
Шарниры и гибкие платы
Шарнир — важнейшая механическая деталь умных очков. В большинстве конструкций две дужки используют общую систему питания или одну основную плату, поэтому гибкая печатная плата (FPC) идёт из одной дужки через шарнир во фронт и дальше на другую сторону. Каждый раз, когда очки складывают, этот шлейф изгибается. Рычаги конструктора — радиус изгиба, допускаемый геометрией шарнира, трасса прокладки, слои меди и защитной плёнки шлейфа, разгрузка от натяжения в месте входа в каждую дужку и сам шарнир: пружинные шарниры улучшают посадку, но добавляют подвижность в зоне шлейфа. Конструкции с полной системой в каждой дужке и беспроводной связью между ними обходятся без шлейфа, но требуют двух элементов питания и двух комплектов зарядных контактов.
Характер отказа предсказуем: после многократного складывания трасса трескается, и одна дужка перестаёт звучать или заряжаться. Поэтому план испытаний включает циклы открывания-закрывания шарнира и испытания дужки на изгиб с функциональной проверкой после прогона. Количество циклов и критерии приёмки — заявленные рабочие значения по умолчанию, подтверждаются для каждого заказа. Подробнее — в статье шарниры и гибкие шлейфы в умных очках.
Отделка поверхности
Отделка несёт и образ бренда, и риск по долговечности. TR90 обычно окрашивают распылением или покрывают матовым, глянцевым или софт-тач покрытием; ацетат полируют; титан покрывают гальваникой или лаком; алюминий анодируют или подвергают пескоструйной обработке с последующим анодированием. Вопросы, которые нужно решить: адгезия, стойкость к искусственному поту и кожному салу, солевой туман для металлических деталей и совпадение цвета деталей, изготовленных на разных фабриках. Покрытия софт-тач приятны на ощупь, но со временем наиболее чувствительны к поту. Варианты отделки сравниваются в статье покрытия и отделка оправ.
Откуда берутся оправы
Оправы и шарниры поступают из очковых кластеров Китая, а не с фабрик электроники, которые собирают дужки. По данным местных СМИ, в Хэнгане (Шэньчжэнь) работает около 1,200 очковых предприятий (по другому подсчёту — более 1,500 в Юаньшане и Хэнгане), которые выпускают около 125 миллионов пар очков среднего и высокого сегмента в год, а сотни комплектующих можно подобрать в течение 24 часов (Shenzhen Special Zone Daily, 2025). Оухай в Вэньчжоу известен металлическими оправами и оправами из пластин, шарнирами и экспортным производством под собственной маркой заказчика: в 2020 году там сообщалось о 595 очковых предприятиях и более чем 60,000 работников (China.com.cn). Офис бюро находится в Вэньчжоу, где расположен и очковый кластер Оухай. Бюро подбирает источник оправ под материал и согласует чертёж оправы с электроникой дужек, чтобы посадка, шарнир и трасса шлейфа были согласованы до изготовления оснастки. Карта кластеров — на странице промышленные кластеры; чтобы оценить новую оправу, воспользуйтесь формой запроса.