
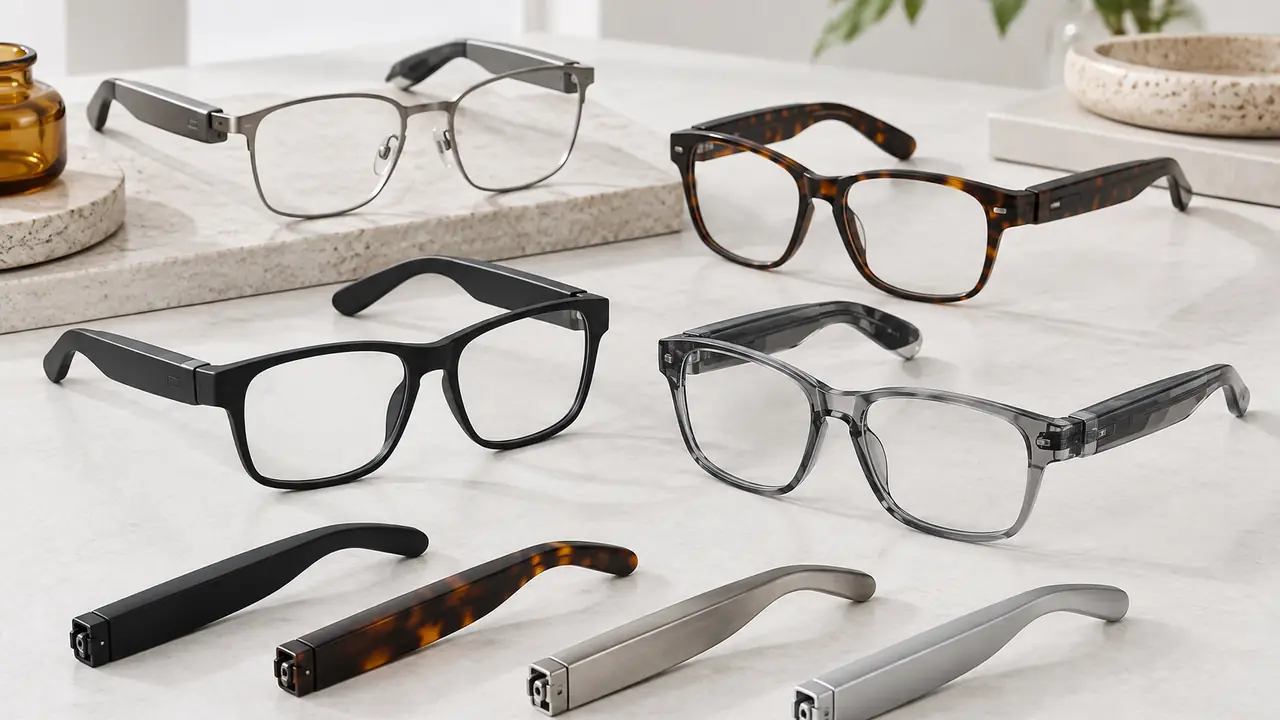
La montura es la carcasa
En las gafas convencionales, una montura solo tiene que sostener las lentes y ajustarse al rostro. En las gafas inteligentes, las varillas son carcasas: alojan una celda, una placa, un altavoz y micrófonos, y el frontal suele reservar espacio para la antena, una cámara o un sensor de luz. Por eso el material de la montura decide algo más que el aspecto y el tacto. Fija el grosor mínimo de pared, cómo se unen y sellan contra el sudor las dos mitades de una varilla, si la antena Bluetooth puede radiar a través de la carcasa y cuánto puede flexionarse la varilla antes de someter a esfuerzo las piezas interiores. En toda la categoría, los pares terminados pesan entre 27 y 50 gramos aproximadamente, y la montura es la pieza con más margen para ahorrar o añadir peso.
Comparación de opciones de material
| Material | Cómo se fabrica | Puntos fuertes en gafas inteligentes | Puntos de atención |
|---|---|---|---|
| TR90 (nailon termoplástico) | Moldeo por inyección | Ligero, flexible, transparente a la radio; fácil de moldear en carcasas de varilla huecas | Una nueva forma requiere un nuevo molde; la adherencia de la pintura o el recubrimiento debe ensayarse |
| Acetato | Cortado de plancha, fresado y pulido; las varillas suelen moldearse o insertarse | Aspecto premium, profundidad de color, ajustable con calor | Más pesado; las varillas electrónicas suelen ser de otro material unido en la bisagra |
| Titanio | Estampado, mecanizado o conformado en alambre, después soldado y acabado | Frontal y puente finos, resistentes y cómodos; buena combinación con plaquetas | Bloquea la radio; las antenas quedan en secciones de plástico; cadena de procesos más larga |
| Aluminio | Mecanizado CNC o extrusión, anodizado | Carcasas de varilla rígidas de pared fina, ajuste preciso de los módulos, disipación del calor | Bloquea la radio; necesita ventanas de antena de plástico; los bordes anodizados muestran desgaste |
Muchos programas combinan materiales: un frontal de titanio o acetato por aspecto y capacidad de ajuste, con varillas de TR90 o de aluminio con ventanas de plástico para la electrónica. La visión del comprador sobre esta elección está en monturas de TR90 frente a acetato frente a metal y en monturas inteligentes de TR90 frente a titanio.
Moldeo por inyección frente a CNC
El moldeo por inyección es la opción por defecto para volumen. Un molde de acero produce carcasas de varilla de TR90 u otro plástico con nervios, clips y torretas para tornillos formados de una sola inyección, con un coste unitario bajo una vez cortado el molde. La contrapartida es el tiempo inicial: un nuevo molde de frontal o de varilla entra en los 25-45 días de utillaje de una fase típica de muestra de ingeniería ODM de 30-60 días. El mecanizado CNC arranca más rápido y es adecuado para carcasas metálicas, lotes pequeños y muestras de ingeniería, pero el tiempo de ciclo por pieza es mayor y la uniformidad estética depende del acabado. En un programa OEM completo desde 3.000 pares por modelo, los moldes son la ruta normal; la titularidad y el almacenamiento de los moldes deben acordarse por escrito, como se explica en utillaje y moldes para gafas inteligentes.
Bisagras y circuitos flexibles
La bisagra es la pieza mecánica más importante de unas gafas inteligentes. En la mayoría de los diseños, las dos varillas comparten un único sistema de batería o una placa principal, por lo que un circuito impreso flexible (FPC) va desde una varilla, a través de la bisagra, hasta el frontal y continúa hacia el otro lado. Cada vez que se pliegan las gafas, ese flexible se dobla. Las palancas de diseño son el radio de curvatura que permite la geometría de la bisagra, el recorrido, la composición de cobre y capa protectora del flexible, el alivio de tensión donde entra en cada varilla y la propia bisagra: las bisagras de muelle ayudan al ajuste, pero añaden movimiento en el flexible. Los diseños que ponen un sistema completo en cada varilla y los enlazan de forma inalámbrica evitan el flexible, pero necesitan dos celdas y dos juegos de contactos de carga.
El modo de fallo es previsible: tras plegados repetidos, una pista se agrieta y una varilla deja de sonar o de cargar. Por eso el plan de ensayos incluye ciclos de apertura y cierre de la bisagra y ensayos de flexión de varilla con una comprobación funcional al final. El número de ciclos y los criterios de aceptación son un valor de trabajo por defecto declarado, confirmado en cada pedido. Más información en bisagras y cables flexibles en gafas inteligentes.
Acabados superficiales
Los acabados implican tanto la imagen de marca como un riesgo de durabilidad. El TR90 suele pintarse o recubrirse en mate, brillo o tacto suave; el acetato se pule; el titanio se chapa o se recubre; el aluminio se anodiza o se granalla y anodiza. Las cuestiones que hay que resolver son la adherencia, la resistencia al sudor artificial y a la grasa de la piel, la niebla salina en las piezas metálicas y la igualación de color entre piezas fabricadas en plantas distintas. Los recubrimientos de tacto suave transmiten calidad, pero son los más sensibles al sudor con el tiempo. Las opciones de acabado se comparan en recubrimientos y acabados de monturas.
De dónde proceden las monturas
Las monturas y las bisagras proceden de los clústeres ópticos de China y no de las plantas de electrónica que fabrican las varillas. Según la prensa local, Henggang (Shenzhen) reúne unas 1.200 empresas ópticas (otro recuento da más de 1.500 entre Yuanshan y Henggang), que producen unos 125 millones de pares de gafas de gama media y alta al año, con cientos de componentes que pueden conseguirse en 24 horas (Shenzhen Special Zone Daily, 2025). Ouhai, en Wenzhou, es conocido por las monturas metálicas y de plancha, las bisagras y la marca propia para exportación, con 595 empresas ópticas y más de 60.000 trabajadores registrados en 2020 (China.com.cn). La oficina de la mesa está en Wenzhou, ciudad que también alberga el clúster óptico de Ouhai. La mesa asigna el origen de la montura según el material y alinea el plano de la montura con la electrónica de las varillas para que el ajuste, la bisagra y el recorrido del flexible queden acordados antes del utillaje. El mapa de clústeres está en clústeres industriales; para definir una montura nueva, utilice el formulario de cotización.